根据《网络安全法》规定,账号需要绑定手机号才可以使
用评论、发帖、打赏。
请及时绑定,以保证产品功能顺畅使用。


掌控“心脏”的硬核演进:UPVINE静藤自建花鼓工厂背后的技术逻辑与品牌雄心
在自行车行业中,轮组一直被认为是最能改变骑行体验的升级部件之一。而在轮组系统中,花鼓的重要性往往被低估。
对于大多数品牌而言,通过采购成熟产品、完成组装、推向市场是一条轻资产、回本快的普遍商业模式。但UPVINE静藤认为,轮组从来不是简单的零件组合,而是一套需要从底层逻辑开始设计的系统工程。
对于UPVINE静藤而言,自建工厂不仅仅是生产方式的转变,更是一场围绕技术壁垒与品牌长期价值的战略布局。

拒绝“零部件拼装”:花鼓是整套轮组的心脏
很多消费者理解轮组,往往会把它拆解为三个部分:车圈、辐条、花鼓。
然而在UPVINE静藤看来,真正决定一套轮组性能上限的,并不仅仅是这些零件本身,而是它们之间的协同关系。
花鼓作为整套轮组的中心结构,不仅承担动力传递任务,更直接影响轮组的刚性表现、操控反馈、耐久寿命以及整体重量。
法兰尺寸决定辐条夹角;法兰间距影响侧向支撑能力;轴承布局关系滚动效率与耐久性;棘轮结构影响动力响应;轴心刚性则决定整套轮组在高功率输出时的稳定性。
这些参数看似独立,实际上共同构成了一套轮组的整体性能表现。如果花鼓来自外部供应商,很多关键参数就只能在既定框架内进行妥协。而当品牌拥有自主设计能力时,轮组研发才真正拥有向上突破的空间。这也是UPVINE静藤决定自建花鼓工厂最根本的原因。
因为对于UPVINE静藤来说,轮组不是组装出来的,而是设计出来的。
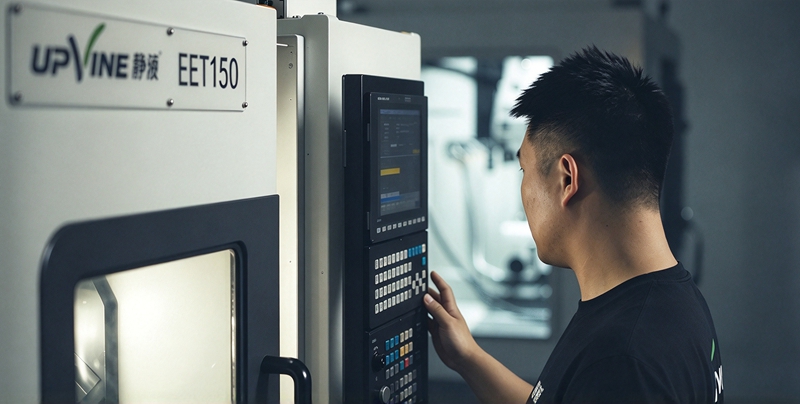
从被动选择到绝对掌控:制造体系赋能技术细节
代工模式与自建制造体系的根本区别,在于是否拥有研发的主动权。
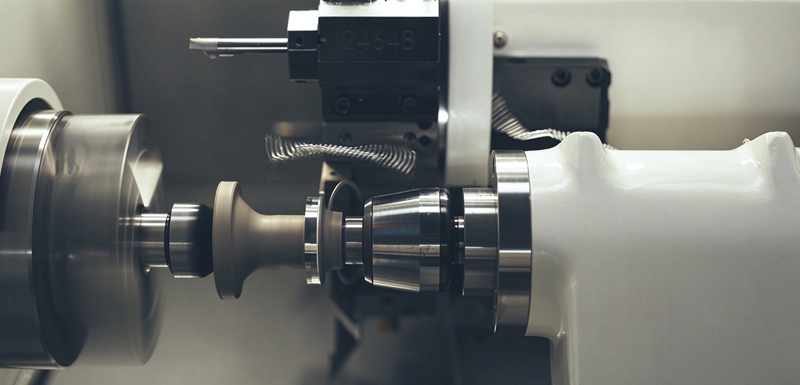
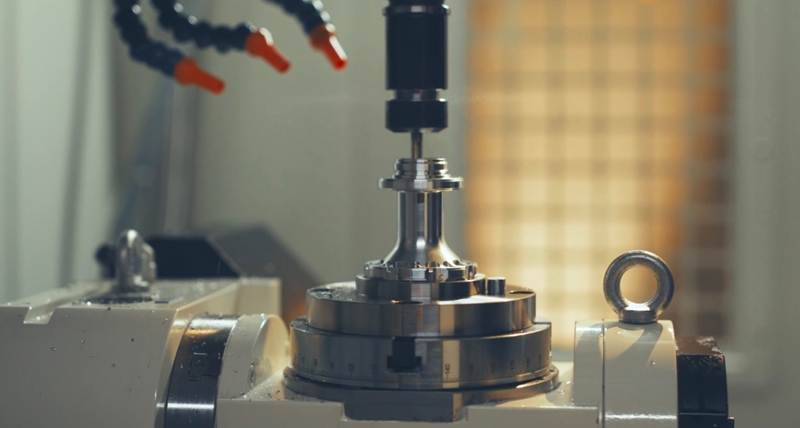
自建工厂让UPVINE静藤能够从最底层的微观结构和材料学入手,全质控覆盖法兰尺寸与间距、出条角度、同轴度、轴心规格及轴承布局。以UPVINE静藤目前采用的7系超高强度铝合金体系为例,研发团队针对不同部位的受力特性,实施了差异化的精密热处理方案:
花鼓壳体(T73热处理): 侧重于极致的抗腐蚀性与抗应力开裂性能,保障长久使用的结构稳定性。
轴心与塔基(T651热处理): 专注于提升材料的抗拉强度与极限刚性,确保高强度的踩踏传动零损耗。
这种深入到材料晶体结构层面的精密控制,正是依赖于UPVINE静藤自身的制造与工艺体系才得以落地。
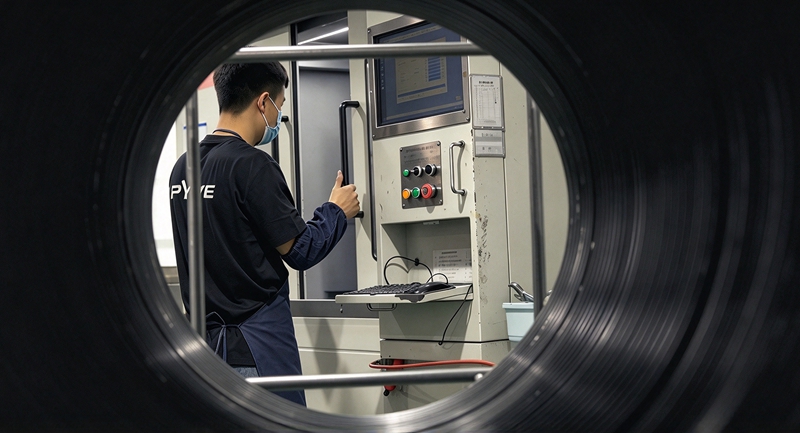
跨越建厂天堑:以制造硬实力拥抱“中国智造”
从商业角度来看,自建花鼓工厂并不是一笔容易计算回报率的投资。相比直接采购成熟方案,建厂意味着更高的资金投入、更长的研发周期以及更复杂的运营管理。设备采购、工艺验证、质量体系建立、供应链整合、生产管理、库存控制,每一个环节都需要长期投入。但在UPVINE静藤看来,这一切投入都是走向世界级品质的必经之路。
当下,中国已拥有全球最完整的自行车产业链,无论是在碳纤维成型、高精度CNC加工、精密热处理还是轴承供应链领域,均已具备顶尖水准。过去国产品牌的短板并非制造能力,而是缺乏原创研发的决心与品牌建设的耐心。
UPVINE静藤建厂的初心,正是立足于中国雄厚的工业基础,用扎实的原创设计与高标准制造,向市场证明:中国品牌不仅能制造出高品质产品,更具备设计并定义世界级高端轮组的能力。

自建之后,花鼓发生了什么变化
在UPVINE静藤看来,花鼓研发的价值并不仅仅体现在实验室数据中。更重要的是骑手实际骑行时能够感受到的变化。
通过持续优化花鼓结构、法兰布局、轴承系统以及整体刚性设计,轮组在踩踏响应、操控精度和长期稳定性方面获得了更好的平衡。
对于职业车手而言,这意味着更直接的动力传递和更精准的过弯反馈。对于普通骑友而言,则意味着更轻松、更稳定、更可靠的骑行体验。这些改变或许不像重量数字那样直观,却会在每一次加速、每一次爬坡、每一次高速巡航中持续体现出来。
这也是UPVINE静藤始终坚持的一种研发理念:真正优秀的产品,不只是追求某一个参数的极致,而是追求整套系统的均衡与协同。
拒绝短期流量:以底层技术构筑真正壁垒
对于一家品牌而言,采购成熟方案永远是最快、风险最低的选择。但对于UPVINE静藤来说,目标从来不是做一个短期品牌。
真正的品牌壁垒,从来不是铺天盖地的营销或短期流量,而是不可替代的持续研发能力。除了花鼓制造体系的建立,UPVINE静藤还将大量资源倾注于气动工程、材料学以及复合纤维辐条的深入研发。在其最新的 PRO PLUS 旗舰产品中,UPVINE静藤成功应用了 PBO合碳纤维复合辐条,这正是长期投入底层研发所孕育出的技术结晶。
做轮组容易,做好轮组很难;卖轮组容易,建立技术体系很难。
“真正优秀的轮组,不应该只是组装出来的,而应该从心脏开始被设计出来。”UPVINE静藤正在用自建花鼓工厂回答一个更长期的问题:中国轮组品牌,如何建立属于自己的技术体系。
责任编辑:Ting


广州美骑网络科技股份有限公司
Magic Cycling Corp.2002-2026 All Rights Reserved.  粤公网安备 44010602000377号
粤ICP备12045810号